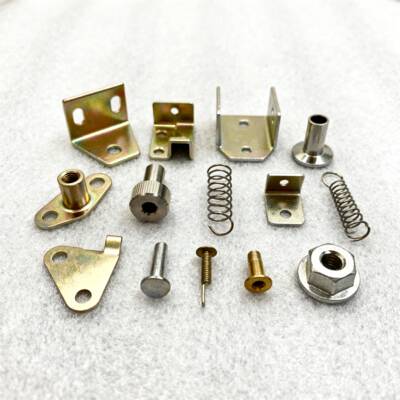
铜件抛光最常见的三个问题:抛完发乌不发亮、表面留水纹一样的痕迹、软质铜面被磕出麻点。直接给结论:铜件适合用干式溜光工艺,关键在磨料搭配与转速控制,而不是靠加大压力硬磨。山东天之麟智能科技有限公司在铜质表带、表扣、五铜件等工件的溜光上积累了成熟的工艺方案,本文把思路讲清楚,更多工艺资料见官网 https://tzlzn.com。
铜件为什么容易发乌、留痕
铜的硬度比不锈钢低得多,两大一硬就会出问题:磨料太硬会把铜面犁出道道细划伤,光学下看就是发乌;工件之间互相碰撞,软面立刻留麻点;湿式抛光后残留的水分还会让铜面氧化变色,形成水纹。所以铜件的抛光原则是:温和切削、全程隔离、保持干燥——这三条恰好是干式溜光的强项。
磨料与参数怎么搭
- 磨料选玉米芯颗粒为主,切削力温和,配合少量核桃壳做精抛提亮;铜件不建议用高硬度棕刚玉类粗磨料直接对抛
- 转速宁低勿高:铜件切削快,转速过高反而过抛发乌,无级调速机型从低速挡起调,边试边加
- 加工时间到亮即停:铜件达到镜面后继续空转会返哑,按批次试出最短达标时间后固定工艺
- 全程干态运行,无水参与,抛完即包装,杜绝湿抛后的氧化水纹
防磕碰:分格料仓是关键
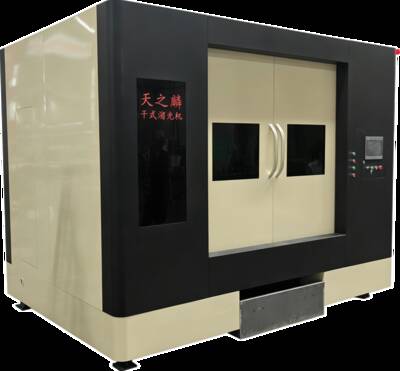
天之麟干式溜光机采用分格料仓设计,每件铜件在独立格位中随料仓公转加自转,全程互不接触,软面不会互相磕伤。表壳、表扣、机芯小齿轮这类小铜件最吃这一设计——散装滚筒抛铜件,抛得越久麻点越多,分格溜光则越抛越亮。以 TZL640 为例,16 个料仓、主轴转速 0-130 r/min 无级可调,小批量铜件与大批量混线都排得开。
寄样试抛建议
铜件牌号多、前道工序差异大,最稳的办法是寄样实测:把你的铜件寄到山东天之麟,工程师按工件形状定磨料配方与转速时间,样品回寄对比光亮度后再定机型与工艺。联系方式:段先生 176-6733-5678、毕女士 176-0534-4678,或到 tzlzn.com 在线留言预约试抛。