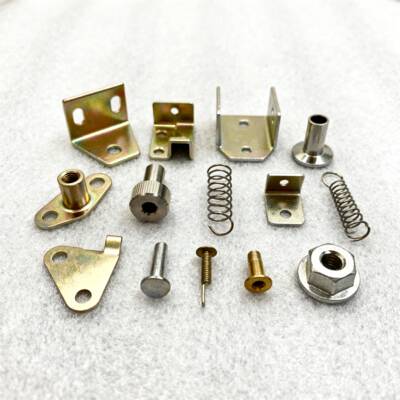
异形金属件(形状不规则、易磕碰的工件)在溜光加工中最常出现三类质量问题。多数质量问题不需要换设备,调整参数与磨料即可解决。
问题一:表面橘皮纹
成因:粗磨阶段切削过度或磨料粒度过粗,在表面留下密集微痕,精抛无法完全覆盖。对策:降低主轴转速、换用更细粒度磨料、缩短粗磨时间,并保证精抛阶段时间充足。
问题二:磕碰划伤
成因:装仓量过大导致工件挤压碰撞,或工件之间形状互相嵌套。对策:控制装仓量在料仓容积的 60%-75%,使用固定分格料仓隔离易碰工件,必要时给工件套专用隔离工装。
问题三:光亮度不均
成因:料仓转速过低导致翻滚不均,或磨料与工件比例失调。对策:提高料仓转速让工件充分翻滚,按工艺报告校准磨料配比,长条形工件注意摆放方向。
如果自行调整仍无法解决,可联系天之麟技术团队,把不良样品寄到工厂,我们复现问题并给出参数修正方案。